
Последние продукты


Связаться с нами
- 902, здание A3, промышленный парк Тяньруй, № . 35 1-я улица Фуюань, община Чжаньчэн, улица Фухай, район Баоань, Шэньчжэнь
- sales@shdindustry.com
- +8613670104031
Тиксомольдинг магниевого сплава для литья под давлением детали БПЛА
Литье под давлением магниевого сплава для деталей БПЛА — это процесс формовки под высоким-давлением, при котором расплавленный магниевый сплав впрыскивается в прецизионную полость формы на высокой скорости и затвердевает под контролируемым давлением.
Описание
Обзор продукта
Литье под давлением магниевого сплава для деталей БПЛА — это процесс формовки под высоким-давлением, при котором расплавленный магниевый сплав впрыскивается в прецизионную полость формы на высокой скорости и затвердевает под контролируемым давлением.
Технические данные
| Параметр | Типичный диапазон | Функция в процессе |
| Давление впрыска | Десятки МПа (приблизительно. 30–100 МПа, промышленный диапазон) | Обеспечивает полное заполнение формы и уплотнение материала. |
| Скорость заполнения металла | 16–80 m/s | Обеспечивает быстрое заполнение полостей и снижает преждевременное затвердевание. |
| Время заполнения формы | 0,01–0,2 секунды | Контролирует поведение потока и улучшает структурную целостность |
| Метод затвердевания | Охлаждение под высоким-контролируемым давлением | Повышает стабильность размеров и механическую стабильность. |
| Температура процесса | Контролируемое расплавленное состояние-в зависимости от сплава | Поддерживает стабильное поведение потока во время инъекции |
| Продолжительность производственного цикла | Промышленное производство короткого-цикла | Поддерживает эффективное массовое производство |
| Размерный допуск | CT4–CT6 (стандарт ISO 8062), до ±0,02 мм после чистовой обработки на станке с ЧПУ. | Обеспечивает высокую-точную сборку и выравнивание конструкции БПЛА. |
| Минимальная толщина стенки | 0,8–1,2 мм (в зависимости от геометрии-тонких-стенок) | Обеспечивает чрезвычайно легкую конструкцию БПЛА. |
Производственные мощности и возможности машин
Производительность машины для литья под давлением:
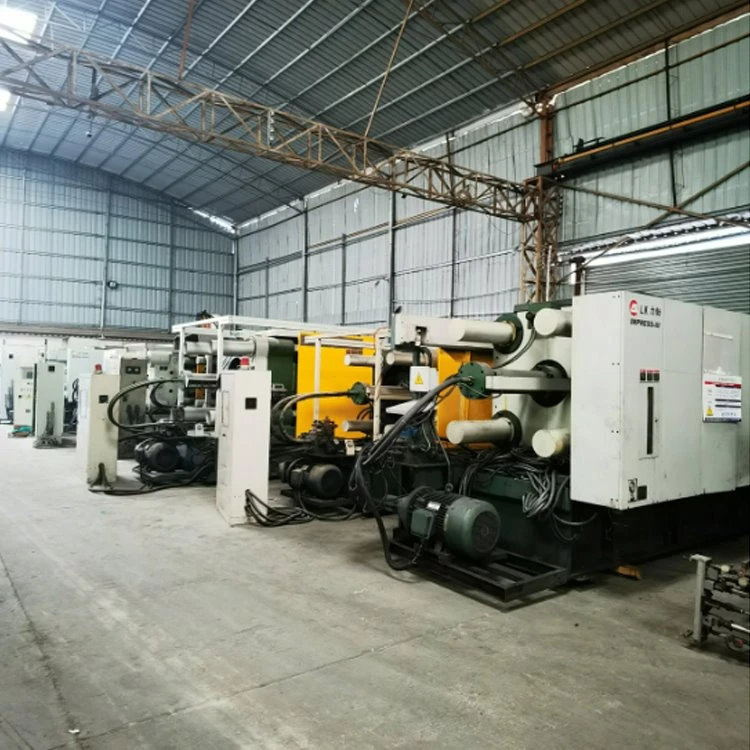
Машины для литья под давлением с холодной камерой высокого-давления 280 т/400 т/800 т/1250 т/2000 т (много-производственная система)
Максимальный вес выстрела:
До 12 кг (в зависимости от сплава и геометрии)
Максимальный размер детали:
До 1800 × 1000 × 600 мм (70,8 × 39,3 × 23,6 дюйма)
Минимальная толщина стенки:
~0,8–1,2 мм (в зависимости от геометрии-тонких-стенок)
Ключевые характеристики процесса
• Впрыск металла под высоким-давлением в полость формы.
• Высокоскоростное-заполнение полостей.
• Быстрое затвердевание под давлением
• Сильная связь между давлением, скоростью, температурой и временем.
• Зависимость на уровне системы-между станком, пресс-формой и сплавом.
• Замкнутая-система управления технологическим процессом для обеспечения стабильности давления и температуры.
• Воспроизводимое производственное поведение, подходящее для компонентов БПЛА аэрокосмического-класса.

Преимущества производства
Литье под давлением магниевого сплава для применения в БПЛА
Магниевый сплав низкой-плотности снижает вес конструкции БПЛА, повышает эффективность полезной нагрузки и долговечность полета, сохраняя при этом механическую прочность и эксплуатационную надежность.
Высокоточный-процесс литья под давлением магния
Литье под высоким-давлением обеспечивает точное воспроизведение формы с жесткими допусками и стабильной стабильностью размеров компонентов БПЛА.
Производство почти-чистых-форм для компонентов БПЛА
Формирование почти-чистой-формы сводит к минимуму вторичную обработку, сокращая обработку на станках с ЧПУ, отходы материала и общие производственные затраты.
Структурные характеристики при затвердевании под высоким-давлением
Контролируемое затвердевание под высоким-давлением улучшает внутреннюю плотность и структурную целостность, повышая устойчивость к вибрации, усталости и динамическим нагрузкам БПЛА.
Высокоэффективное-производство литья под давлением магния
Короткое время цикла и стабильная повторяемость процесса поддерживают масштабируемое производство — от прототипирования БПЛА до массового производства.
Требования к управлению процессом
• Контроль давления во время впрыска и затвердевания
• Температурная стабильность расплавленного сплава.
• Контроль времени для фаз наполнения и охлаждения.
• Точность конструкции пресс-формы и управление температурным режимом
• Стабильность работы машины
• Совместимость выбора сплава с условиями процесса.
• Статистический контроль процессов (СПК) по ключевым параметрам производства.
• Отслеживаемые производственные записи для обеспечения качества и согласованности партий.
Область применения
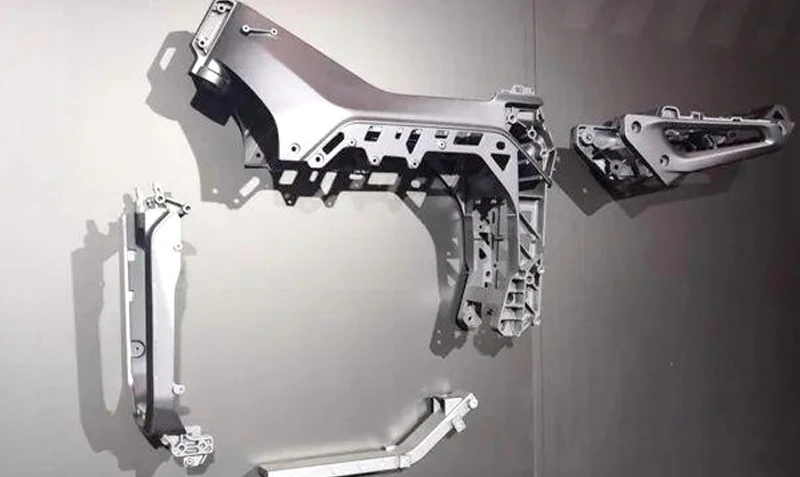
• Структурные рамы и кронштейны БПЛА
• Компоненты корпуса двигателя
• Опорные конструкции подвеса
• Электронные корпусные системы
• Легкие несущие-подшипники в сборе.
• Платформы БПЛА аэрокосмического-класса.
• Дроны для промышленной инспекции
• Конструктивные системы БПЛА защиты и высокой-надежности.
Инженерные возможности и гарантия качества
• 100% контроль размеров с использованием КИМ (координатно-измерительной машины).
• Рентгеновский контроль на предмет внутренней пористости и дефектов.
• Проверка состава материала с помощью спектрометрического анализа.
• Испытания механических характеристик, включая проверку прочности на растяжение.
• Полная система отслеживания от сырья до готовых компонентов.
• Поддержка первичной инспекции изделия (FAI) для квалификации OEM
• Соответствие системы менеджмента качества ISO 9001.
Часто задаваемые вопросы
Вопрос: Какие марки магниевых сплавов обычно используются при литье под давлением БПЛА?
Ответ: AZ91D, AM60B и AM50A обычно используются для структурных и функциональных компонентов БПЛА из-за баланса прочности, пластичности и снижения веса.
Вопрос: Каков типичный срок службы инструментов для форм для литья под давлением БПЛА?
Ответ: Срок службы инструмента обычно составляет от 100 000 до 150 000 циклов в зависимости от геометрии, сплава и условий процесса.
Вопрос: Поддерживаете ли вы разработку прототипа перед массовым производством?
О: Да, проверка прототипа поддерживается посредством обработки на станке с ЧПУ или мелкосерийного-литья перед утверждением оснастки.
Вопрос: Каково типичное время производства?
Ответ: Разработка оснастки обычно занимает 25–35 дней, а затем 15–20 дней для серийного производства после утверждения образца.
горячая этикетка : тиксоформование литья под давлением деталей БПЛА из магниевого сплава, Китай детали для литья под давлением тиксоформования магниевого сплава производителей, поставщиков, завод, компоненты машины для литья под давлением, высокоточное литье под давлением, компоненты, отлитые под высоким давлением, гидравлическая машина для литья под давлением, Литье под давлением магниевых сплавов, детали машин для литья металла
Вам также может понравиться

